
প্রতিটি ব্যর্থ শীট মেটাল সংযোগ চালকের ফাস্টেনার স্পর্শ করার আগে নেওয়া তিনটি সিদ্ধান্তের একটিতে ফিরে আসে: ভুল গেজ, ভুল ড্রিল পয়েন্ট, বা বেস উপাদানের জন্য ভুল থ্রেড পিচ। শীট মেটাল নরম 0.5 মিমি অ্যালুমিনিয়াম ক্ল্যাডিং থেকে 3 মিমি কোল্ড-রোল্ড স্টিলের বন্ধনী পর্যন্ত বিস্তৃত, এবং একটি বেধের জন্য সুর করা একটি ফাস্টেনার হয় অন্যটিতে অবাধে ঘুরবে বা প্রবেশের সময় প্যানেলের প্রান্তটি শিয়ার করবে। কিভাবে বুঝতে স্ব-লঘুপাত স্ক্রু প্রকৃতপক্ষে একটি গর্তের ভিতরে থ্রেডগুলি কাটা এবং গঠন করা একটি পার্টস বিন থেকে অনুমান করার পরিবর্তে ডান অংশটি নির্দিষ্ট করার সূচনা বিন্দু।
একটি স্ব-ট্যাপিং ফাস্টেনার একসাথে দুটি কাজ করে: এটি অগ্রসর হওয়ার সাথে সাথে এটি একটি মিলন থ্রেড তৈরি করে এবং এটি একবার বসার সাথে সাথে সংযুক্ত স্তরগুলিকে আটকে দেয়। থ্রেড-ফর্মিং ভেরিয়েন্টগুলি উপাদান অপসারণ না করে ধাতুকে বাইরের দিকে স্থানচ্যুত করে, যা পাতলা, নমনীয় শীটে ভালভাবে কাজ করে যেখানে স্থানচ্যুত ধাতু থ্রেড রুটে প্রবাহিত হয়। থ্রেড-কাটিং ভেরিয়েন্টগুলি একটি স্লটেড বা ফ্লুটেড টিপ দিয়ে উপাদানগুলিকে শেভ করে দেয়, যা মোটা বা শক্ত শীটের জন্য উপযুক্ত যেখানে গঠন অন্যথায় প্যানেলটি ক্র্যাক করবে বা অতিরিক্ত টর্ক তৈরি করবে। ফ্যাব্রিকেশনের দোকানগুলির দ্বারা রিপোর্ট করা ছিদ্রযুক্ত গর্তের একক সবচেয়ে সাধারণ কারণ হল দুটি বিভাগকে মিশ্রিত করা।
উপাদানকে রেডিয়ালিভাবে স্থানচ্যুত করে। 1.5 মিমি-এর নিচে শীট এবং নরম অ্যালয়গুলির জন্য সর্বোত্তম যেখানে একটি টাইট, গ্যাস-টাইট সিল কাঁচা পুল-আউট শক্তির চেয়ে বেশি গুরুত্বপূর্ণ।
এটি অগ্রসর হওয়ার সাথে সাথে উপাদানের একটি কার্ল সরিয়ে দেয়। শীট 1.5 মিমি এবং তার উপরে, বা বারবার সমাবেশ এবং disassembly চক্রের জন্য পছন্দ।
মোটামুটি 3 মিমি পর্যন্ত স্টিলের উপর একটি পৃথক পাইলট-হোল ধাপ নির্মূল করে, একটি অংশে একটি কাটিং থ্রেডের সাথে একটি ড্রিল টিপকে একত্রিত করে।
গেজ হল প্যাকেজিং-এ স্ট্যাম্প করা ব্যাস কোড, এবং এটিকে সংযুক্ত করা দুটি স্তরের পাতলাটির বিপরীতে নির্বাচন করা উচিত, মোটা নয়। একটি পাতলা বাইরের ত্বকের জন্য খুব বড় একটি গেজ আশেপাশের ধাতুকে একটি দৃশ্যমান ডিম্পলে পরিণত করবে; একটি গেজ যা একটি পুরু বন্ধনীর জন্য খুব ছোট তা এনগেজমেন্ট ডেপথ ফুরিয়ে যাওয়ার আগে মাত্র কয়েকটি বাঁক থ্রেড করবে।
যৌথ প্রকারের উপর নির্ভর করে দৈর্ঘ্য ভিন্নভাবে গণনা করা হয়। দুটি শীটের মধ্য দিয়ে একটি ল্যাপ জয়েন্টের জন্য, স্ক্রুটিকে সম্পূর্ণরূপে উভয় স্তরের মধ্য দিয়ে যেতে হবে এবং পিছনের দিকে দুটি থেকে তিনটি উন্মুক্ত থ্রেডের মধ্য দিয়ে যেতে হবে যাতে অতিরিক্ত প্রোট্রুশন ছাড়াই সম্পূর্ণ সম্পৃক্ততা নিশ্চিত করা যায়। একটি গঠিত ফ্ল্যাঞ্জ বা এক্সট্রুড প্রোফাইলে চালিত একটি স্ক্রুটির জন্য, দৈর্ঘ্য ফ্ল্যাঞ্জের মুখের নীচে স্ট্যান্ডঅফের কমপক্ষে তিনটি সম্পূর্ণ থ্রেড ছেড়ে দেওয়া উচিত, কারণ কম থ্রেডগুলি পুল-আউট প্রতিরোধকে তীব্রভাবে হ্রাস করে এবং আরও বেশি থ্রেড একটি অভ্যন্তরীণ প্রাচীরের সাথে নীচে নেমে যাওয়ার ঝুঁকি রাখে।
| শীট সংমিশ্রণ | সাধারণ গেজ | সাধারণ দৈর্ঘ্য |
| 0.6 মিমি to 0.6mm lap joint | No.6 | 9.5 মিমি |
| 1.0 মিমি to 1.6mm bracket | No.8 | 13 মিমি |
| 1.6 মিমি to 2.4mm frame | নং 10 | 16 মিমি |
| 2.4 মিমি to 3.0mm structural | No.12 | 19 মিমি |
একটি স্ব-ড্রিলিং স্ক্রু এর ডগা একটি বিন্দু সংখ্যা দ্বারা শ্রেণীবদ্ধ করা হয় যা মোটামুটিভাবে উপাদানের মিলিত বেধের সাথে মিলে যায় যা এটি একটি পাইলট গর্ত ছাড়াই প্রবেশ করতে পারে। পয়েন্ট 1 এবং পয়েন্ট 2 টিপস 0.7 মিমি থেকে 3.2 মিমি একত্রিত হালকা শীট পরিচালনা করে। পয়েন্ট 3 টিপস সেই সীমাকে 4.8 মিমি পর্যন্ত প্রসারিত করে, এবং পয়েন্ট 5 টিপগুলি প্রায় 6.4 মিমি পর্যন্ত কাঠামোগত ইস্পাত বিভাগের জন্য নির্মিত। প্রকৃত স্ট্যাকের বেধের নীচে রেট দেওয়া একটি টিপ নির্বাচন করা ইনস্টলারকে ক্ষতিপূরণের জন্য ড্রাইভারের টর্ক বাড়াতে বাধ্য করে, যা অন্তর্নিহিত অমিল সমাধানের পরিবর্তে থ্রেড স্ট্রিপিং বা হেড স্ন্যাপ-অফের মতভেদ বাড়ায়।
বাঁশির গণনা পয়েন্ট সংখ্যার মতোই গুরুত্বপূর্ণ। একটি একক-লবড ড্রিল টিপ পাতলা চাদরে দক্ষতার সাথে ঝাঁক পরিষ্কার করে তবে ঘন স্তুপে কেন্দ্রের বাইরে ঘুরে বেড়াতে পারে; স্ট্রাকচারাল-গেজ স্টিলের গর্ত থেকে একটি বাঁশিযুক্ত বা ডানাযুক্ত টিপ চ্যানেলের ধ্বংসাবশেষ দূরে থাকে এবং অনুপ্রবেশ শুরু করার জন্য প্রয়োজনীয় অক্ষীয় বলকে হ্রাস করে। বারবার উৎপাদন চালানোর জন্য, পুরো কাজের জন্য এক রেটিং না করে প্রতি উপাদান ব্যান্ডের এক পয়েন্ট রেটিং-এর উপর প্রমিতকরণ, চক্রের সময় ধরে রাখে এবং শিফট জুড়ে অনুমানযোগ্য হার প্রত্যাখ্যান করে।
একটি ড্রিল পয়েন্ট এক আকার খুব ছোট, সহজভাবে প্রবেশ করতে বেশি সময় নেয় না। এটি স্থানীয় তাপ উৎপন্ন করে যা গর্তের প্রান্তকে কাজ করে-কঠিন করে, যা পরবর্তীতে নিম্নলিখিত থ্রেড-ফর্মিং পাসকে প্রতিরোধ করে এবং একটি আলগা, আন্ডার-টর্কযুক্ত জয়েন্ট তৈরি করে যদিও ড্রাইভার সম্পূর্ণ আসনের কথা জানিয়েছে।
পয়েন্ট পরিধান উপেক্ষা করা সহজ কারণ এটি একবারে ব্যর্থ হওয়ার পরিবর্তে ধীরে ধীরে হ্রাস পায়। একটি নতুন পয়েন্ট 2 টিপ আরামে একটি 3 মিমি স্ট্যাক পরিষ্কার করতে পারে, কিন্তু কয়েক হাজার চক্রের পরে একই টিপটি 2 মিমি শীটের সাথে লড়াই করতে শুরু করতে পারে এবং অপারেটররা প্রায়শই বিট অদলবদল করার পরিবর্তে শক্ত চাপ দিয়ে প্রতিক্রিয়া জানায়। ট্র্যাকিং চক্র প্রতি বিট গণনা, এমনকি ওয়ার্কস্টেশনে একটি সাধারণ ট্যালি শীট সহ, প্রত্যাখ্যান জয়েন্টগুলিতে স্পাইক হিসাবে প্রদর্শিত হওয়ার আগেই এই ড্রিফ্টটি ধরা পড়ে। একই লাইনে দুই বা তিন শিফটে চলমান দোকানগুলি প্রায়ই দেখতে পায় যে দৃশ্যমান ব্যর্থতার জন্য অপেক্ষা করার পরিবর্তে শিফট জুড়ে বিস্ময়কর বিট প্রতিস্থাপন, সপ্তাহজুড়ে প্রত্যাখ্যানের হারকে চাটু করে রাখে।
থ্রেড পিচ, সংলগ্ন থ্রেড ক্রেস্টের মধ্যে দূরত্ব, প্রতিটি থ্রেড কতটা উপাদান জড়িত এবং প্রতি ঘূর্ণনে স্ক্রু কত দ্রুত অগ্রসর হয় তা নিয়ন্ত্রণ করে। মোটা পিচের থ্রেডগুলিতে প্রতি ইঞ্চিতে কম থ্রেড এবং একটি গভীর থ্রেড প্রোফাইল থাকে, যা পাতলা, নরম শীটে স্ট্রাইপ করার শক্তিশালী প্রতিরোধ দেয় যেখানে প্রতিটি থ্রেডকে সীমিত উপাদানে শক্তভাবে কামড় দিতে হয়। সূক্ষ্ম পিচ থ্রেডগুলি একই দৈর্ঘ্যে আরও থ্রেড প্যাক করে, আরও বেশি যোগাযোগ বিন্দুতে ক্ল্যাম্প লোড ছড়িয়ে দেয়, যা মোটা শীট এবং কম্পনের সম্মুখীন অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত।
ক্রসওভার পয়েন্ট যেখানে সূক্ষ্ম পিচ মোটা পিচকে ছাড়িয়ে যেতে শুরু করে তা সাধারণত 1.6 মিমি এবং 2.0 মিমি এর মধ্যে পড়ে, যা খাদ কঠোরতার উপর নির্ভর করে। এই ব্যান্ডের নীচে, মোটা পিচ ধারাবাহিকভাবে আরও ভাল ধরে রাখা টর্ক তৈরি করে কারণ সূক্ষ্ম থ্রেডগুলি সম্পূর্ণরূপে গঠনের জন্য যথেষ্ট উপাদান গভীরতা নেই। সেই ব্যান্ডের উপরে, সূক্ষ্ম পিচ বারবার লোড চক্রের অধীনে থ্রেড স্ট্রিপিং প্রতিরোধ করে কারণ আরও থ্রেড একই ক্ল্যাম্প বল ভাগ করছে, তাই কোনও একক থ্রেড স্ট্রেসের অসামঞ্জস্যপূর্ণ অংশ বহন করে না।
পিচ নির্বাচন আপস্ট্রিম নির্বাচিত পাইলট গর্ত সহনশীলতার সাথেও যোগাযোগ করে। একটি খোঁচা বা ছিদ্র করা গর্ত যা একটি মিলিমিটার ওভারসাইজের কয়েক শততম অংশও চলে তা একটি মোটা পিচ থ্রেডকে প্রায় স্বাভাবিকভাবে জড়িত হতে দেয়, যেহেতু গভীর থ্রেড প্রোফাইলে আরও বেশি উপাদান থাকে। একই বড় আকারের গর্তে একটি সূক্ষ্ম পিচ থ্রেড তার উপলব্ধ ব্যস্ততার অনেক বড় অংশ হারায়, কারণ প্রতিটি পৃথক থ্রেড শুরুতে অগভীর হয়। এটি একটি কারণ হল মোটা, সূক্ষ্ম-পিচ সমাবেশগুলির জন্য উত্পাদন অঙ্কনগুলি সাধারণত পাতলা, মোটা-পিচ শীটের জন্য লেখা অঙ্কনের তুলনায় একটি শক্ত পাইলট হোল সহনশীলতা বলে।
অভিন্ন বেধের দুটি প্যানেল একই ফাস্টেনারের অধীনে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে যদি তাদের খাদ সংমিশ্রণ ভিন্ন হয়। অ্যালুমিনিয়াম শীট মোটামুটি সমান বেধে হালকা ইস্পাতের এক তৃতীয়াংশ কঠোরতা, তাই স্টিলের জন্য রেট করা একটি ড্রিল পয়েন্ট প্রায় খুব সহজেই অ্যালুমিনিয়ামের মধ্য দিয়ে পাঞ্চ করে, কখনও কখনও থ্রেডটি যুক্ত হওয়ার আগে ফাস্টেনারটি নড়বড়ে হয়ে যায়। স্টেইনলেস শীট বিপরীত প্রান্তে বসে, ড্রাইভ-ইন করার সময় অনেক বেশি ঘর্ষণীয় তাপ তৈরি করে, এই কারণেই স্টেইনলেস-সামঞ্জস্যপূর্ণ ফাস্টেনারগুলি সাধারণত বিন্দু এবং থ্রেড ফ্ল্যাঙ্কগুলিতে একটি কঠিন কেস ট্রিটমেন্ট বহন করে।
অতিরিক্ত ড্রাইভিং করার জন্য জয়েন্ট কতটা ক্ষমাশীল তাও নমনীয়তা প্রভাবিত করে। নরম অ্যালুমিনিয়াম সম্পূর্ণ বসার বিন্দুকে বিকৃত করতে থাকবে, যার অর্থ ক্লাচ ভ্রমণের আগে ইস্পাত টর্কের জন্য একটি ড্রাইভার সেট আশেপাশের প্যানেলটি ডিশ করবে। শক্ত সংকর ধাতুগুলি সেই বিকৃতিকে প্রতিহত করে, যা ক্লাচের সেটিংটি খুব আক্রমণাত্মক হয়ে গেলে ডিশিংয়ের পরিবর্তে থ্রেড স্ট্রিপিংয়ের দিকে ঝুঁকিকে সরিয়ে দেয়। ড্রাইভার টর্ক এবং ক্লাচ সেটিংস নির্দিষ্ট খাদের সাথে মেলানো, শুধু পুরুত্ব নয়, এই ব্যবধান বন্ধ করে।
ফাস্টেনার উপর আবরণ পছন্দ নিজেই এই উপাদান পার্থক্য খুব মিথস্ক্রিয়া. খালি অ্যালুমিনিয়ামে চালিত একটি দস্তা-ধাতুপট্টাবৃত কার্বন ইস্পাত স্ক্রু স্যাঁতসেঁতে পরিবেশে সময়ের সাথে সাথে একটি হালকা গ্যালভানিক প্রতিক্রিয়া স্থাপন করতে পারে, প্রাথমিক যান্ত্রিক আসন সঠিক হলেও জয়েন্টটিকে ধীরে ধীরে আলগা করে। বেস শীটের সাথে সামঞ্জস্যপূর্ণ আবরণযুক্ত ফাস্টেনার, বা নাইলন ওয়াশারের মতো একটি শারীরিক বাধা যেখানে ভিন্ন ধাতু অবশ্যই মিলিত হবে, এই ধীর ক্ষয় এড়ান। পরিষেবার প্রথম সপ্তাহগুলিতে এটি খুব কমই দেখা যায়, ঠিক এই কারণেই এটি প্রাথমিক গুণমান পরীক্ষা করার সময় মিস হয়ে যায় এবং কয়েক মাস পরে আলগা জয়েন্টগুলির একটি অব্যক্ত ব্যাচ হিসাবে দেখা যায়।
বেঁধে রাখার ক্ষেত্রে সঙ্গতি স্ক্রু থেকে কম এবং পুনরাবৃত্তিযোগ্য ইনস্টলেশন ক্রম থেকে বেশি আসে। যে দোকানগুলিতে সবচেয়ে কম কলব্যাক দেখা যায় সেগুলি অপারেটরের অভিজ্ঞতার স্তর নির্বিশেষে একই চেকলিস্ট অনুসরণ করে।
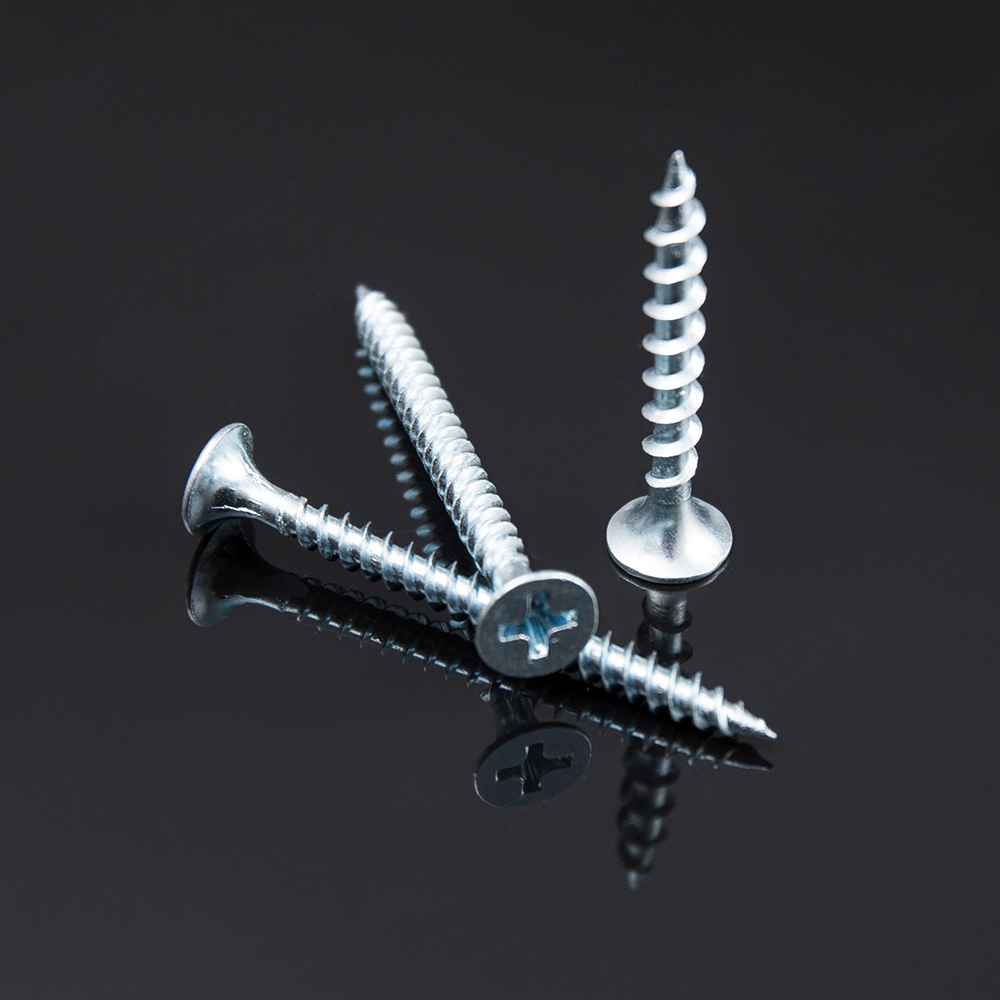 লম্ব প্রান্তিককরণ এবং অবিচলিত ড্রাইভের গতি ইনস্টলেশনের সময় থ্রেডের পার্শ্ব-লোড হ্রাস করে।
পাইলট গর্ত একটি পৃথক নোট প্রাপ্য. পাতলা শীটে থ্রেড তৈরির স্ক্রুগুলির জন্য, পাইলট গর্তটি এড়িয়ে যাওয়া সাধারণত সূক্ষ্ম এবং এমনকি পছন্দ করা হয়, যেহেতু গঠিত থ্রেডটি গর্তের চারপাশে অবিচ্ছিন্ন উপাদানের উপর নির্ভর করে। মোটা শীটে থ্রেড-কাটিং স্ক্রুগুলির জন্য, স্ক্রুটির ছোট ব্যাসের প্রায় 85 শতাংশের একটি পাইলট হোল থ্রেডের ব্যস্ততাকে ত্যাগ না করেই ড্রাইভ টর্ককে উল্লেখযোগ্যভাবে হ্রাস করে এবং এটি উচ্চ-ভলিউম কাজের ক্ষেত্রে লক্ষণীয়ভাবে বিট লাইফ প্রসারিত করে।
ফিক্সচারিং টর্কের সামঞ্জস্যেও একটি শান্ত কিন্তু গুরুত্বপূর্ণ ভূমিকা পালন করে। ড্রাইভিং এর সময় যে প্যানেলগুলিকে ফ্লেক্স করার অনুমতি দেওয়া হয় সেগুলি ক্ল্যাম্প-আপের পরিবর্তে প্রয়োগিত শক্তির অংশকে ডিফ্লেকশন হিসাবে শোষণ করে, যা পরে একটি জয়েন্ট হিসাবে দেখায় যা প্রাথমিক টর্ক পরীক্ষায় সঠিকভাবে পড়ে তবে প্যানেলটি স্থির হয়ে গেলে প্রথম কয়েকটি লোড চক্রের পরে আলগা হয়ে যায়। অ্যাসেম্বলি চলাকালীন একটি অনমনীয় ব্যাকিং প্লেটের বিরুদ্ধে স্ট্যাকটিকে দৃঢ়ভাবে ক্ল্যাম্প করা, এমনকি ড্রাইভার যখন ফাস্টেনারটি বসায় কয়েক সেকেন্ডের জন্য, এই পরিবর্তনশীলটিকে সরিয়ে দেয় এবং টর্ক রিডিংকে এক অপারেটর থেকে অন্য অপারেটরে অনেক বেশি পুনরাবৃত্তিযোগ্য করে তোলে।
বেশিরভাগ ক্ষেত্রের ব্যর্থতা স্বীকৃত নিদর্শনগুলির একটি সংক্ষিপ্ত তালিকার মধ্যে পড়ে এবং প্রতিটি একটি এলোমেলো ত্রুটির পরিবর্তে একটি নির্দিষ্ট অমিলের দিকে নির্দেশ করে।
| উপসর্গ | সম্ভবত মূল কারণ | সংশোধন |
| কামড় ছাড়া স্ক্রু স্পিন | গেজ খুব ছোট বা গর্ত oversized | এক গেজ বাড়ান বা পাইলট হোলের আকার কমিয়ে দিন |
| ড্রাইভ করার সময় মাথা ছিঁড়ে যায় | ঘূর্ণন সঁচারক বল উপাদান কঠোরতা জন্য খুব উচ্চ সেট | লোয়ার ক্লাচ সেটিং, প্রথমে স্ক্র্যাপে যাচাই করুন |
| মাথার চারপাশে প্যানেল ডিম্পল | পাতলা বাইরের শীট জন্য গেজ খুব বড় | স্টেপ ডাউন গেজ, একটি ওয়াশার হেড বৈকল্পিক যোগ করুন |
| সেবার কয়েক সপ্তাহ পর জয়েন্ট লুজ | মোটা পিচ used on thicker vibrating panel | সূক্ষ্ম পিচে স্যুইচ করুন, টর্ক স্পেক পুনরায় পরীক্ষা করুন |
| স্ক্রু অনুপ্রবেশ আগে wanders | ড্রিল পয়েন্ট নরম খাদ জন্য খুব আক্রমনাত্মক | একটি নিম্ন পয়েন্ট সংখ্যা নির্বাচন করুন, ফিড চাপ কমাতে |
একটি দরকারী ডায়গনিস্টিক অভ্যাস হল প্রতিটি উত্পাদন চালানো থেকে ব্যর্থ নমুনার একটি ছোট সেট রাখা এবং থ্রেড প্রোফাইলটি ম্যাগনিফিকেশনের অধীনে পরীক্ষা করা। ফাস্টনারে পরিষ্কার, ক্ষতবিহীন থ্রেড সহ একটি ছিনতাই করা গর্ত সাধারণত একটি গর্ত বা গেজের অমিল নির্দেশ করে। দৃশ্যত জীর্ণ বা গোলাকার থ্রেড ক্রেস্টের সাথে একটি ফাস্টেনার অতিরিক্ত ড্রাইভ সাইকেলের দিকে পয়েন্ট করে যা কয়েক হাজার সাইকেল আগে প্রতিস্থাপন করা উচিত ছিল।
এটি স্পেসিফিকেশন পরিবর্তন করার আগে একটি প্রক্রিয়া ত্রুটি থেকে একটি সত্যিকারের ফাস্টেনার ত্রুটিকে আলাদা করতেও সাহায্য করে। আসলে একটি ফিক্সচারিং বা টর্ক ক্রমাঙ্কন সমস্যা যা সমাধান করার জন্য একটি ভারী গেজ বা একটি ভিন্ন পিচে অদলবদল করা প্রায়শই মূল অভিযোগের সমাধান না করেই বর্ধিত ডিম্পলিং এর মতো সমস্যাগুলির একটি নতুন সেট প্রবর্তন করে। একটি সংক্ষিপ্ত রুট-কজ পাস, উপকরণের বিল স্পর্শ করার আগে ইনস্টলেশন চেকলিস্টের সাথে মুষ্টিমেয় ব্যর্থ নমুনার তুলনা করে, সাধারণত সমস্যাটি দ্রুত সমাধান করে এবং অন্যথায় ভাল পারফরম্যান্স করা প্রোডাকশন রান জুড়ে অপ্রয়োজনীয় অংশ নম্বর পরিবর্তন এড়ায়।
একই মুষ্টিমেয় শীট সংমিশ্রণ বারবার চালানোর দোকানগুলির জন্য, প্রতিবার স্ক্র্যাচ থেকে গেজ, দৈর্ঘ্য, বিন্দু এবং পিচ পুনরায় প্রাপ্ত করার পরিবর্তে প্রতি সমাবেশে একটি ছোট স্পেসিফিকেশন কার্ড নথিভুক্ত করা মূল্যবান। একটি সাধারণ কার্ড দুটি উপাদান স্তর তালিকাভুক্ত করে, তাদের বেধ, নির্বাচিত পাত ধাতু screws গেজ এবং দৈর্ঘ্য, ড্রিল পয়েন্ট রেটিং, পিচ টাইপ, টার্গেট ড্রাইভার টর্ক, এবং যেকোনো পাইলট হোলের প্রয়োজনীয়তা। কাজের আদেশে এই কার্ডটি সংযুক্ত করা শিফটের মধ্যে অস্পষ্টতা দূর করে এবং নতুন অপারেটরদের একটি রেফারেন্স দেয় যা উপজাতীয় জ্ঞানের উপর নির্ভর করে না।
যখন একটি নতুন শীট সংমিশ্রণ প্রদর্শিত হয় যা ইতিমধ্যে নথিভুক্ত করা হয়নি, তখন একটি দ্রুত তিন-পদক্ষেপের ট্রায়াল রান ভাল কাজ করে: প্রস্তুতকারকের বেসলাইন টর্ক থেকে একটি নমুনা চালান এবং ডিম্পলিং বা স্ট্রিপিংয়ের জন্য পরিদর্শন করুন, সেই ফলাফলের উপর ভিত্তি করে যেকোন দিকে ছোট বৃদ্ধি দ্বারা টর্ক সামঞ্জস্য করুন, তারপর ধারাবাহিকভাবে স্থবিরতার সাথে পরপর তিনটি নমুনা সিট পরিষ্কারভাবে একবার সেটিংটি লক করুন। এই ট্রায়াল পদ্ধতিটি কয়েক মিনিট সময় নেয় এবং একটি সম্পূর্ণ ব্যাচকে একটি অযাচাই করা সেটিংসে চালানো থেকে বাধা দেয়।
ফাস্টেনার পছন্দ জারা এক্সপোজারের সাথেও ইন্টারঅ্যাক্ট করে, যদিও সেই বিবেচনাটি খাঁটি যান্ত্রিক ফিটের বাইরে বসে। অভ্যন্তরীণ বন্ধনী খুব কমই প্রলিপ্ত প্রয়োজন স্ব-তুরপু ফাস্টেনার , কিন্তু আবহাওয়া, ওয়াশডাউন, বা উপকূলীয় বায়ুর সম্মুখীন যেকোন কিছু একটি জারা-প্রতিরোধী আবরণ বা স্টেইনলেস নির্মাণ থেকে উপকৃত হয় এমনকি যখন বেস যান্ত্রিক রেটিং অন্যথায় একটি স্ট্যান্ডার্ড কার্বন ইস্পাত অংশের জন্য কল করবে।
একটি স্ব-ট্যাপিং স্ক্রু অগ্রসর হওয়ার সাথে সাথে এটির নিজস্ব থ্রেড কাট বা গঠন করে কিন্তু তবুও সাধারণত ধাতুতে একটি পাইলট গর্তের প্রয়োজন হয়। একটি স্ব-ড্রিলিং স্ক্রু একটি ড্রিল-পয়েন্ট টিপ যোগ করে যাতে এটি তার নিজস্ব স্টার্টার গর্ত তৈরি করতে পারে এবং একটি একক পাসে থ্রেড তৈরি করতে পারে, যা মোটা শীটে সমাবেশের গতি বাড়ায়।
একটি আন্ডার-টর্কড জয়েন্ট এখনও হাতের ঘূর্ণনকে প্রতিরোধ করবে এবং অপসারণের সময় অক্ষত থ্রেড দেখাবে। একটি ছিনতাই করা গর্ত সামান্য প্রতিরোধের সাথে অবাধে ঘোরে এবং প্রায়শই একটি সংজ্ঞায়িত থ্রেড প্রোফাইলের পরিবর্তে একটি মসৃণ, গোলাকার গর্তের প্রান্ত দেখায়।
এটি হতে পারে, কিন্তু ডিম্পলিং এড়াতে গেজের আকার পাতলা স্তরে হওয়া উচিত, যখন দৈর্ঘ্য এখনও পুরু স্তরের মাধ্যমে সম্পূর্ণ সম্পৃক্ততার জন্য দায়ী। এই কারণেই অনেক অ্যাসেম্বলি একটি দৈর্ঘ্যের সাথে একটি গেজ ব্যবহার করে যা একক শীটের পরিবর্তে সম্মিলিত স্ট্যাকের জন্য বিশেষভাবে বেছে নেওয়া হয়।
হ্যাঁ। মোটা পিচ থ্রেডগুলি প্রতি ঘূর্ণন থেকে দ্রুত অগ্রসর হয় কারণ প্রতিটি বাঁক আরও রৈখিক দূরত্ব কভার করে, যা উচ্চ-ভলিউম রানে চক্রের সময়কে ছোট করে যেখানে পাতলা শীটের সূক্ষ্ম পিচ কর্মক্ষমতা প্রয়োজন হয় না।
অ্যালুমিনিয়াম ইস্পাতের চেয়ে কম শক্তিতে বিকৃত হয়, তাই ইস্পাতের জন্য ক্যালিব্রেট করা টর্ক সেটিং ক্লাচ ট্রিপের আগে অ্যালুমিনিয়ামকে ওভার-ড্রাইভ করবে এবং ডিম্পল করবে, একই সেটিং একটি স্টিলের জয়েন্টকে আন্ডার-সিট করতে পারে। টর্ক সেটিংস উপাদান প্রতি যাচাই করা উচিত, একক ডিফল্ট থেকে অনুমান করা হবে না।